


Language

Ana Sayfa / Haberler / Sektör Haberleri / İlaç Şişeleri için Isı İndüksiyonlu Gömlekler: Seçim ve Sızdırmazlık
İlaç Şişeleri için Isı İndüksiyonlu Gömlekler: Seçim ve Sızdırmazlık
2026.10.01
Doldurulmuş bir HDPE şişesi, dolum hattından spesifikasyona göre torklanmış bir kapakla çıkar. İndüksiyonlu kapatma makinesinin altından geçer ve saniyeler sonra kapağın içindeki folyonun şişe ağzına yapıştırılması gerekir. Astar, kapak veya mühürleyici ayarı yanlışsa paket iyi görünebilir ancak sızıntı testinde başarısız olabilir. Bu nedenle bir ısı indüksiyonlu astar genel bir folyo disk değildir. Kapağı, kap boynu kaplamasını, indüksiyonlu kapatıcıyı ve kalite kontrollerini içeren kapalı bir sistemin parçasıdır. Bu kılavuz, astarın ne yaptığını, nasıl seçileceğini, contaların nerede arızalandığını ve üretimden önce nelerin doğrulanması gerektiğini açıklamaktadır.
Isı İndüksiyonlu Astar Nedir ve Neleri İçerir?
Isı indüksiyonlu astar, bir kapağın içine oturan çok katmanlı bir contadır. Kapaklı kap bir indüksiyon alanından geçtiğinde, alüminyum folyo tabakası girdap akımları ile ısınır. Isı, kap tarafındaki polimer ısı yalıtım katmanını eritir. Kapaktan gelen basınç yumuşatılmış tabakayı şişe ağzına doğru tutar; soğuduktan sonra folyo kaba bağlı kalır ve sızdırmaz bir zar oluşturur.
| Katman | Ortak malzeme | Birincil işlev | Doğrulanması gerekenler |
|---|---|---|---|
| Folyo | Alüminyum folyo | Isı üretir ve nem ve oksijen bariyeri sağlar | Kalınlık, iletkenlik, iğne delikleri, kalite |
| Isı yalıtımı | Polimer kaplama veya balmumu karışımı | Isıtıldığında kabın dudağına yapışır | HDPE, PP, PET, cam ile uyumluluk; mühür gücü |
| Destek | Karton, köpük, PET, kağıt hamuru | Kapaktaki astarı destekler ve sıkıştırmayı kontrol eder | Kalınlık, yoğunluk, geri esneme, kapak uyumu |
Isı İndüksiyonlu Sızdırmazlık Nasıl Çalışır?
İndüksiyonla sızdırmazlık temassız bir işlemdir. Sızdırmazlık bobini alternatif bir elektromanyetik alan yaratır. Astardaki alüminyum folyo ısınır ve ısıl yalıtım katmanı erir. Kapak torku ve konteynerin üst yükü, yapıştırma için basınç sağlar. Kap bobinden ayrıldıktan sonra conta soğur ve güçlenir.
Dört değişken sonucu kontrol eder:
- Güç: çok düşük olması contaların zayıflamasına neden olur; çok yüksek olması astarları yakar veya çözgü kapaklarını yakar.
- Bekleme süresi: Hat hızı maruz kalma süresini değiştirir, bu nedenle dakikada 60 şişe olan bir tarif 120'de başarısız olabilir.
- Basınç ve tork: Düşük tork kanallar oluşturur; aşırı tork kapağın şeklini bozar.
- Soğutma: Tutulma veya etiketlemeden önce bağın sertleşmesi gerekir.
Gerçek kap, kapak, astar, ürün ve hat hızıyla ayarları oluşturun. Başka bir şişe boyutundan kopyalanan ayar yalnızca bir başlangıç noktasıdır.
İlaç Ambalajında Neden Isı İndüksiyonlu Gömlekler Kullanılıyor?
Düzenlenmiş paketlemede astar aynı anda birçok işlevi destekler:
- Kurcalama kanıtı: yapıştırılmış folyo mühür, kabın açılmadığını gösterir.
- Sızıntı önleme: Taşıma sırasında sıvı kaçma riskini azaltır.
- Nem ve oksijen bariyeri: folyo hassas ilaçların korunmasına yardımcı olur.
- Kirlenme kontrolü: Membran mikrobiyal girişi sınırlar.
- Hırsızlığa karşı koruma: Kırık bir mühür görülüyor.
Bu faydalar enjeksiyon şişeleri, infüzyon şişeleri, aşı şişeleri, oral sıvılar ve teşhis reaktifleri için önemlidir. Astar, iyi bir kapağın veya doğrulanmış dolum işleminin yerine geçmez, ancak kabın kapanma bütünlüğü açısından kritik öneme sahiptir. Örneğin, kullanan bir flakon kapatma sistemi şişeler için alüminyum plastik kapaklar ayrı parçalar olarak değil, bütün bir birim olarak gözden geçirilmelidir.
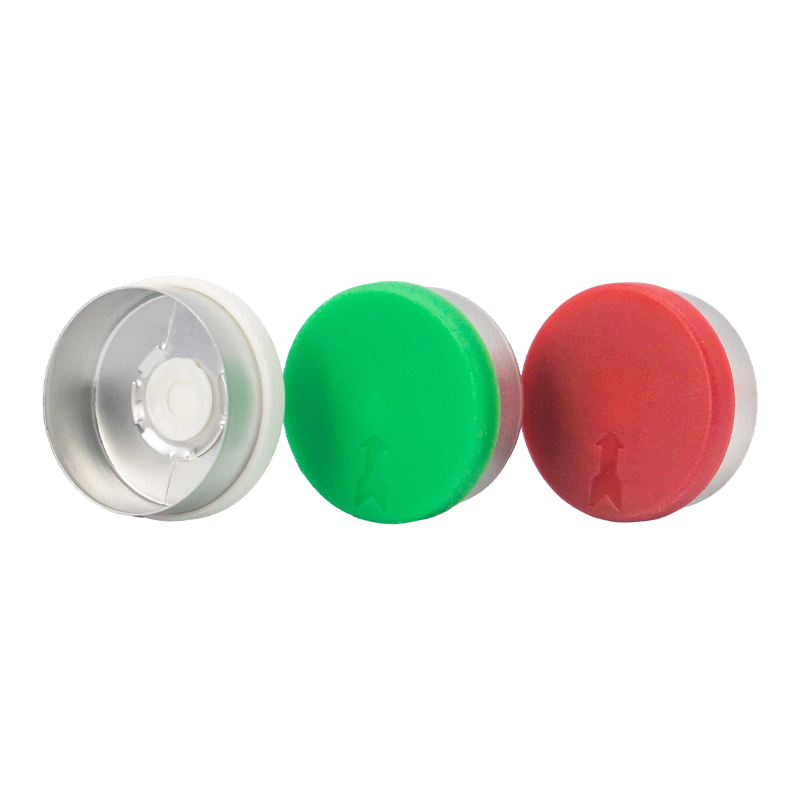 Enjeksiyon Şişeleri ve Aşı Şişeleri için Toptan Alüminyum-Plastik Kapaklar Enjekte edilebilirleri korumak için tasarlanmış, alüminyum kabuklu, plastik uçlu ve kauçuk tıpalı kompozit flakon kapağı. Büyük ölçekli alüminyum-plastik kapak üretimi ile GMP temiz odalarda üretilmiştir. Ürünü Görüntüle →
Kabınız ve Kapağınız için Doğru Astarı Seçmek
Astar kataloğuyla değil konteynerle başlayın. Boyun kaplaması, malzeme ve yüzey durumu hangi ısıl yalıtım katmanının bağlanacağını belirler. HDPE'ye yönelik bir astar PP, PET, cam veya kaplanmış bir dudağa güvenilir bir şekilde yapışmayabilir. Kapak malzemesi, astar cebi derinliği, diş tasarımı ve tork da contadaki basıncı etkiler.
Numune istemeden önce bu öğeleri kontrol edin:
- Çap, iplik ve dudak düzlüğü de dahil olmak üzere kap malzemesi ve boyun kaplama çizimi.
- Kapak tipi ve astar cebi boyutları.
- Dolum sıcaklığı ve ürünün sıcak dolumlu, imbikli veya dondurulmuş olup olmadığı.
- Etilen oksit, gama veya otoklav gibi sterilizasyon yöntemi.
- Hedef hat hızı, mühürleyici modeli ve güç aralığı.
- Gerekli sızdırmazlık gücü, sızıntı oranı ve bariyer performansı.
Bir köpük arkalık daha fazla kapak değişimini tolere edebilir; karton destek daha sıkı bir sızdırmazlık sağlayabilir. Yanlış destek, kapatma sonrasında kapaktan düşebilir veya yapışabilir. İnfüzyon kapları için, çekme halkalı veya çift portlu tasarımlara sahip Euro PP kapaklar, uyumlu astarlarla eşleştirilebilir ancak sızdırmazlık penceresinin doğrulanması gerekir.
 İnfüzyon ve Solüsyon Şişeleri için Çekme Halkalı Euro PP Kapaklar İnfüzyon ve solüsyon şişelerine aletsiz erişim için entegre çekme halkalı, emniyetli polipropilen kapaklar. Uygulama için uyumlu astarlar ve sızdırmazlık parametreleri doğrulanmalıdır. Ürünü Görüntüle →
Yaygın Arıza Modları ve Bunların Teşhis Edilmesi
Endüksiyon sızdırmazlık kusurlarının çoğu, tek bir kötü astardan değil, uyumsuzluk veya sapmadan kaynaklanır. Tablo, yaygın semptomları olası nedenlere ve ilk kontrollere göre eşleştirmektedir.
| Belirti | Muhtemel sebep | İlk kontroller |
|---|---|---|
| Zayıf veya kısmi sızdırmazlık | Düşük güç, kısa bekleme süresi, düşük kapak torku veya kirli dudak | Sızdırmazlık maddesi çıkışını, hat hızını, kapak torkunu ve dudak durumunu doğrulayın |
| Folyo stuck in cap | Aşırı ısınma, yanlış ayırma katmanı veya aşırı kapak sıkıştırması | Gücü veya bekleme süresini azaltın; Astar yapısını ve kapak derinliğini kontrol edin |
| Yanmış veya rengi solmuş astar | Güç çok yüksek, bobin çok yakın veya mühürleyiciden çift geçişli | Bobin boşluğunu ölçün; konteynerlerin doğru hızda bir kez geçtiğini doğrulayın |
| Sızdırmazlık sonrası sızıntı | Folyo altında kanal, oval boyun veya hasarlı dudak | Boyun bitişini, astar merkezlemesini ve sızdırmazlık alanını boya veya vakum testiyle inceleyin |
| Kapak distorsiyonu | Aşırı ısı veya ince kapak duvarı | Kapak reçinesini, duvar kalınlığını ve soğuma süresini kontrol edin |
Gücü tek başınıza ayarlamayın. Isı, zaman, basınç ve soğutma birbiriyle etkileşim halindedir. Kapak tedarikçisindeki veya astar partisindeki bir değişiklik pencereyi değiştirebilir. Kaymaların takip edilebilmesi için sızdırmazlık maddesi ayarlarının, kapak torkunun, astar partisinin ve test sonuçlarının kayıtlarını tutun.
Mühürleme İşleminin Kurulumu ve Doğrulanması
Üretim kabı, kapak, astar, ürün ve hat hızını kullanarak kontrollü bir denemeyle başlayın. Düşük, orta ve yüksek gücü ve bekleme süresini test edin. Bağ desenini yanık izleri veya kanallar olmadan tekdüze bir halka açısından inceleyin.
Doğrulama şunları içermelidir:
- Mühür soyulma veya patlama testi.
- Boya penetrasyonu veya vakum bozunması sızıntı testi.
- Folyo kaplaması, kırışıklıklar ve kapak hasarı açısından görsel inceleme.
- Sızdırmazlık ve simüle edilmiş taşıma sonrasında tork testi.
- Gerektiğinde stabilite veya nakliye simülasyonu.
Üretim sırasında mühürleyici gücünü, hat hızını, kapak torkunu ve mühür kalitesini belirli aralıklarla kontrol edin. Her şişe boyutu için ayrı tarifler tutun.
Tedarikçi ve Kalite Kontrolleri
Astar tedarikçisi malzeme spesifikasyonlarını, ısıl yapıştırma katmanı verilerini, ilgili olduğu yerde migrasyon veya biyouyumluluk bilgilerini, parti izlenebilirliğini ve önerilen sızdırmazlık pencerelerini sağlamalıdır. Farmasötik ambalajlamada temiz oda üretimi ve belgelenmiş bir kalite sistemi riski azaltır. ISO 9001 ve GMP uyumu, tedarikçinin düzenlenmiş pazarları anladığını gösteren pratik sinyallerdir.
Jiangsu Changjiang Lids Co., Ltd. 2000 yılından bu yana farmasötik ambalajlar üretiyor ve bir CA temiz odası işletiyor. Ürün yelpazesinde alüminyum kapaklar, alüminyum plastik kapaklar, Euro PP kapaklar ve enjeksiyon şişeleri, infüzyon şişeleri ve oral sıvılar için kapaklar bulunur. GMP ve ISO 9001 sistemleri ile yıllık 3 milyar alüminyum ve alüminyum plastik kapak ve 800 milyon polipropilen kapak kapasitesi belirtilmektedir. Astar, kapak ve şişe boynunun birlikte çalışması gerektiğinden bu kapak üretim deneyimi önemlidir. Yapabilirsin numune veya astar incelemesi isteyin Üretimden önce uygunluğu onaylamak için.
Astar partilerinin nasıl kontrol edildiğini ve folyo veya film tedarikçilerindeki değişikliklerin nasıl yönetildiğini sorun. Yeni bir ısıl yapışma kaplaması, bitmiş kapak aynı görünse bile sızdırmazlık performansını değiştirebilir.
Isı İndüksiyonlu Astar Seçimi için Temel Çıkarımlar
- Astarı kapak, kap, kapatıcı ve prosesten oluşan komple bir kapatma sisteminin parçası olarak ele alın.
- Isıl yapışma katmanını kap malzemesi ve sterilizasyon yöntemiyle eşleştirin.
- Gücü, bekleme süresini, basıncı, torku ve soğutmayı tek pencerede kontrol edin.
- Sızıntı ve sızdırmazlık mukavemeti testleriyle doğrulayın ve ardından üretimi izleyin.
- Malzemeleri, parti izlenebilirliğini ve temiz oda kontrollerini belgeleyen bir tedarikçiyle çalışın.
Isı indüksiyonlu astar basit görünür ancak ürünü dolum hattından hastaya kadar korur. Gereksinimi tanımlayın, gerçek sistemi test edin ve süreci kontrol altında tutun.
Haberler
-
Dolu bir oral süspansiyon şişesi hattan çıkıyor, kapak müşteri tarafından bükülüyor ve folyo disk şişenin kenarı yerine kapağın içinde sıkışıp kalıyor. Mühür yok, kurcalanma ...
READ MORE -
Bir aşı şişesi dolum hattından çıkıyor, kamyonla seyahat ediyor ve omzunda ince bir sıvı tabakasıyla geliyor. Kapak sıkı, ancak iç conta asla bağlanmamış. Isı indüksiyonlu ka...
READ MORE -
Dakikada 200 şişe çalıştıran dolum hattı aniden duruyor. Son partideki her kapağın gevşek bir folyo astarı vardır ve sızıntı testi başarısız olur. Suçlu nadiren başlığın kend...
READ MORE -
Doldurulmuş bir HDPE şişesi, dolum hattından spesifikasyona göre torklanmış bir kapakla çıkar. İndüksiyonlu kapatma makinesinin altından geçer ve saniyeler sonra kapağın için...
READ MORE
İlgili ürünler
-

Standart enjeksiyon şişeleri için tasarlanmış güvenilir ve kurcalanmaya karşı dayanıklı bir sızdırmazlık çözümü. Sıvı ilaçlar için kap contasının bütünlüğünü ve güvenli iğne erişimini sağlar. ZB...
Daha Fazlasını Görüntüle -

Oral sıvılar için özel olarak tasarlanmış güvenli ve kullanıcı dostu bir kapatma çözümü. Güvenilir ürün bütünlüğü, sızdırmaz performans ve güvenlik standartlarına uygunluk sağlar. Orta delikli a...
Daha Fazlasını Görüntüle -

Kontakt lenslerin saklanması için tasarlanmış koruyucu ve steril bir paketleme çözümü. Entegre folyo contalı polipropilen (PP) kap, ürün bütünlüğünü, nem tutmayı ve lensin kirlenmeden korunmasını s...
Daha Fazlasını Görüntüle -

Klinik ve bakım ortamlarında infüzyon kaplarını güvenli bir şekilde tutmak için tasarlanmış güvenli ve ergonomik bir destek çözümü. Entegre saplı raket tasarımı, stabil, taşınabilir süspansiyon ve ...
Daha Fazlasını Görüntüle -

Standart enjeksiyon şişeleri için tasarlanmış güvenilir ve kurcalanmaya karşı dayanıklı bir sızdırmazlık çözümü. Sıvı ilaçlar için kap contasının bütünlüğünü ve güvenli iğne erişimini sağlar. En...
Daha Fazlasını Görüntüle -

Tamamen çıkarılması için kurcalanmaya açık bir alüminyum conta. Kolay açılması için önceden çentikli bir yırtma çizgisine sahiptir: kapağın tamamını çentikli çizgi boyunca temiz bir şekilde yırtmak...
Daha Fazlasını Görüntüle
-
İletişime Geçin
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Yolu, Youfang Endüstri Parkı, Yangzhong Şehri, Zhenjiang, Jiangsu, Çin
Bu web sitesinde sağlanan bilgilerin yalnızca Çin Halk Cumhuriyeti dışındaki ülkelerde ve yargı bölgelerinde kullanılması amaçlanmıştır.
-
Ürün
Alüminyum-Plastik Kapaklar Alüminyum Kapaklar Euro PP Kapaklar Folyo Mühürlü Kontakt Lensler için PP Kaplar İnfüzyon Şişesi İçin Plastik Askı Plastik Bidon -
WhatsApp
Chris

-
WeChat
Lilian

Telif hakkı © 2025 Jiangsu Changjiang Lids Co., Ltd. Tüm Hakları Saklıdır.
OEM İlaç Ambalaj Üreticisi
Farmasötik Kapak Tedarikçisi
