


Language

Ana Sayfa / Haberler / Sektör Haberleri / İlaç Ambalajında Isı İndüksiyon Contası: Proses, Kapaklar ve Kalite Kontrol
İlaç Ambalajında Isı İndüksiyon Contası: Proses, Kapaklar ve Kalite Kontrol
2026.10.02
Dakikada 200 şişe çalıştıran dolum hattı aniden duruyor. Son partideki her kapağın gevşek bir folyo astarı vardır ve sızıntı testi başarısız olur. Suçlu nadiren başlığın kendisidir. On vakadan dokuzunda, ısı indüksiyonlu yalıtım işleminin ayarı bozuk. Isı indüksiyonlu sızdırmazlık basit bir ısı uygulaması değildir. Kapağın içinde ısı üretmek, polimer katmanını eritmek ve alüminyum folyo astarı kabın kenarına yapıştırmak için bir elektromanyetik alan kullanıyor. Alan gücü, bekleme süresi veya başlık torku değiştiğinde conta sessizce arızalanır. Bu makale indüksiyonlu sızdırmazlığın nasıl çalıştığını, nerede yanlış yapıldığını ve dolum hattınıza uygun kapak ve astarların nasıl seçileceğini açıklamaktadır.
Isı İndüksiyonlu Sızdırmazlık Nasıl Çalışır?
Bir indüksiyon kapatma başlığı, yüksek frekanslı alternatif akım taşıyan bir bobin içerir. Bu bir manyetik alan yaratır. Kapaklı bir kap başlığın altından geçtiğinde, alan, kapağın içindeki alüminyum folyo astarında girdap akımları oluşturur. Folyo milisaniyeler içinde ısınır. Folyo üzerindeki polimer kaplama erir ve kabın ağzına yapışır. Kap alanı terk ettikten sonra polimer, kapağın basıncı altında soğuyarak hava geçirmez bir conta oluşturur.
Bu işlem, iletimli ısı yalıtımından farklıdır. İletim yalıtımı, kapağa veya kaba temas eden ısıtılmış plakalar veya silindirler kullanır. Isıyı dışarıdan içeriye aktarır. İndüksiyonla yapıştırma yalnızca folyoyu ısıtır, böylece kapak ve ürün daha soğuk kalır. Isıya duyarlı biyolojik maddeler, aşılar ve antibiyotikler için bu fark ilacı korur. Ayrıca kapağın deformasyonu ve ürünün bozulması riskini de azaltır.
Farmasötik hatlar için tipik indüksiyon sızdırmazlık parametreleri arasında 20 ila 100 kHz frekans, 1 ila 6 kW güç çıkışı ve 0,5 ila 3 saniye bekleme süresi bulunur. Kapak torku genellikle 20 mm'lik şişeler için 15 ila 25 inç pound arasında ve 28 mm veya daha büyük kapaklar için 20 ila 35 inç pound arasında düşer. Artı veya eksi 2 inç poundluk bir tolerans yaygındır. Astar folyo kalınlığı 0,5 ile 1,5 mm arasında değişmektedir. Her kap, kapak ve astar kombinasyonunun kendi doğrulanmasına ihtiyacı vardır.
Kritik Parametreler ve Arıza Noktaları
Bir veya daha fazla parametre doğrulanmış pencerenin dışına çıktığında indüksiyon mühürleme başarısız olur. Aşağıdaki tablo ortak parametreleri, tipik aralıkları ve sürüklendiklerinde ortaya çıkan kusurları listelemektedir.
| Parametre | Tipik Aralık | Aralık Dışındaysa Arıza Modu |
|---|---|---|
| Güç çıkışı | 1 ila 6 kW | Düşük güç, zayıf veya eksik contalara neden olur; yüksek güç astarı kömürleştirir veya kapağı eğirir. |
| Kalma süresi | 0,5 ila 3 saniye | Kısa bekleme süresi polimeri erimeden bırakır; uzun süre beklemek folyonun aşırı ısınmasına ve ürüne zarar vermesine neden olur. |
| Kapak torku | 15 ila 35 inç pound | Düşük tork, ısıtma sırasında kapağın kaldırılmasına olanak tanır; yüksek tork, kapağı deforme eder ve astarı ezer. |
| Astar folyo kalınlığı | 0,5 ila 1,5 mm | İnce folyo çok hızlı ısınıyor; kalın folyo daha fazla güce ihtiyaç duyar ve eşit şekilde bağlanmayabilir. |
| Soğutma süresi | 1 ila 5 saniye | Kısa soğutma, contanın sertleşmeden önce kaymasına olanak tanır; uzun süreli soğutma, hattı hiçbir fayda sağlamadan yavaşlatır. |
Diğer kusurlar arasında kapağın içine sıkışmış folyo, conta sızıntısı ve kapatma sonrasında gevşek kapaklar yer alır. Kapağa sıkışan folyo genellikle astar mumunun veya yapıştırıcının proses sıcaklığıyla uyumsuz olduğu anlamına gelir. Sızıntı genellikle kontamine olmuş bir kap ağzından veya yanlış hizalanmış bir astardan kaynaklanır. Gevşek kapaklar, düşük uygulama torkundan veya soğutma sırasında kapağın geri çekilmesinden kaynaklanabilir.
Her partiyi en az üç yöntemle test edin. Boya penetrasyon testi kanal sızıntılarını ortaya çıkarır. Vakum bozunma testi, kabın kapanma bütünlüğünü ölçer. Soyulma testi, folyo ile kap arasındaki bağın gücünü kontrol eder. Steril ürünler için patlama basıncı testi başka bir güven katmanı ekler. Sonuçları belgeleyin ve toplu kayıtla birlikte saklayın.
Kapakları ve Gömlekleri Konteynerinize Eşleştirme
Kapak ve astar, kabın kaplamasına, dolum hattı hızına ve ilaç formülasyonuna uygun olmalıdır. Enjeksiyon şişeleri genellikle çekme veya yırtma açıklıklarına sahip 20 mm veya 13 mm alüminyum kapaklar kullanır. Çekmeli kapak, acil servislerde ve yoğun bakım ünitelerinde önemli olan hemşirelerin flakonu alet kullanmadan açmasına olanak tanır. İçerideki folyo astarı flakonun ağzına düz bir şekilde yerleştirilmelidir. Herhangi bir eğim bir sızıntı yolu oluşturur.
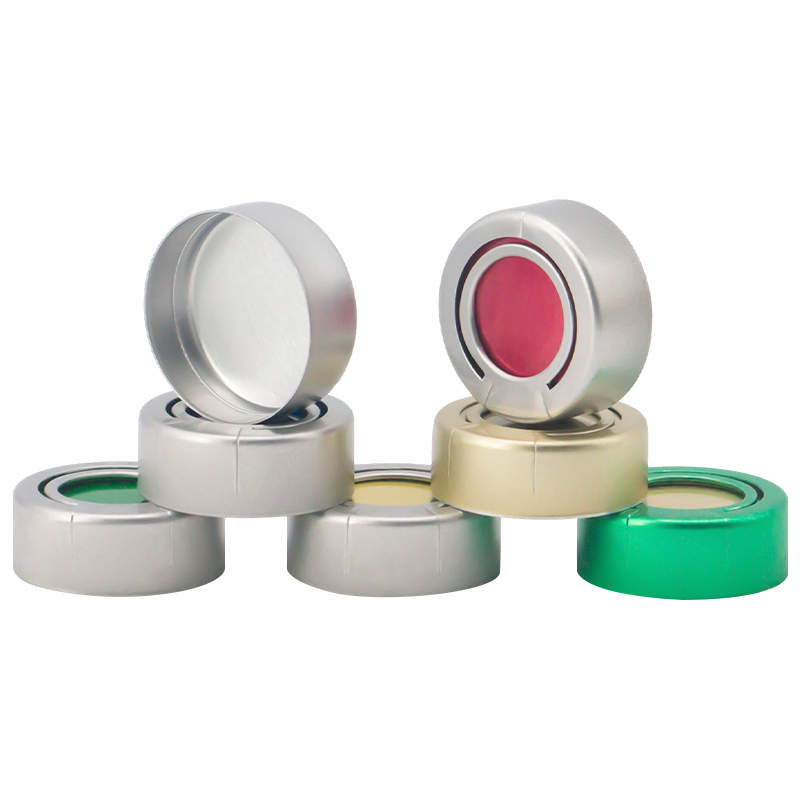 Alüminyum Çekme Halkalı Kapak Enjeksiyon şişeleri için tasarlanmış, kurcalanmaya karşı dayanıklı alüminyum conta. Çekildiğinde alüminyum kapağın tamamını temiz bir şekilde vitrinden çıkaran entegre bir çekme halkasına sahiptir. Ürünü Görüntüle →
İnfüzyon şişeleri daha büyük ve daha ağırdır. Otoklavlama ve taşıma sırasında güvenli kalan kapaklara ihtiyaçları vardır. Köprü tipi alüminyum-plastik kapaklar, alüminyum bir kabuğu plastik bir üst kısımla birleştirir. Köprü yapısı güçlü bir tutuş ve temiz bir açıklık sağlar. Bu kapaklar indüksiyonlu yalıtımla iyi çalışır çünkü plastik üst kısım manyetik alana müdahale etmez. Astar cam veya plastik şişe kaplamasına yapışır.
 Köprü Tipi Alüminyum-Plastik Kapak İnfüzyon şişeleri için tasarlanmış, köprü tipi alüminyum kapak ve plastik kapaktan oluşan özel bir sızdırmazlık kapağı. Ürünü Görüntüle →
Oral sıvı şişeleri sıklıkla vidalı kapaklar kullanır. Vidalı kapak, indüksiyon contası kırıldıktan sonra yeniden kapatılabilir bir kapatma sağlar. Astar, kalıntı bırakmadan şişe boynuna bağlanmalıdır. Pediatrik şuruplar ve öksürük preparatları için sıkı bir conta buharlaşmayı ve kontaminasyonu önler. Kapak torku, astarı yerinde tutacak kadar yüksek, ancak hastanın açılmasına yetecek kadar düşük olmalıdır.
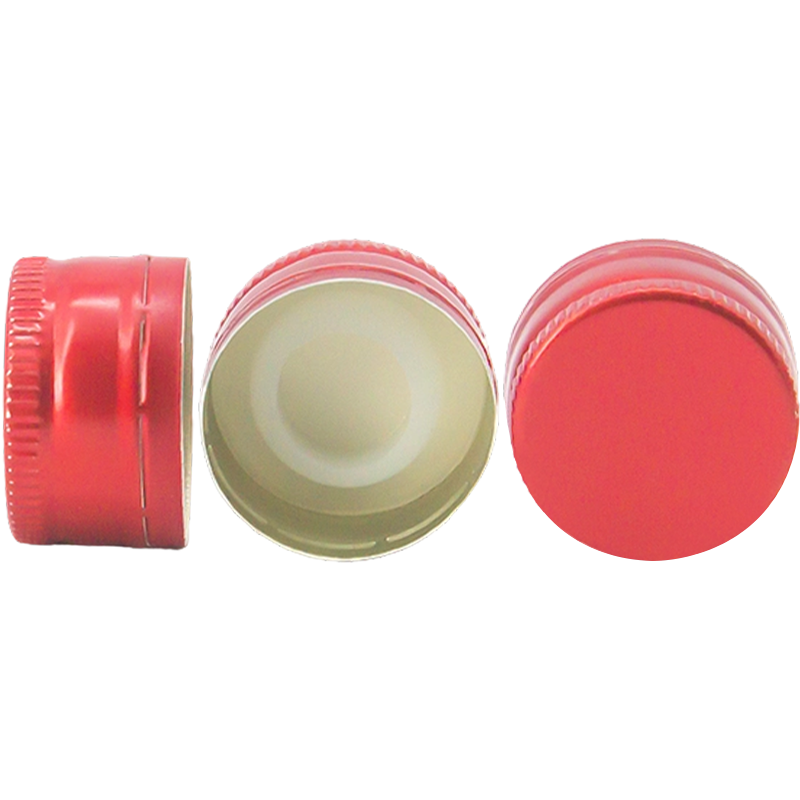 Alüminyum Vidalı Kapak Oral sıvı şişeleri için tasarlanmış uygun maliyetli ve dayanıklı bir kapatma çözümü. Tek parça alüminyumdan yapılmış olup, alt kısma kıvrılarak güvenli bir iplik oluşturur. Ürünü Görüntüle →
Euro PP kapaklar ve diğer plastik kapaklar, folyo astar içerdiklerinde indüksiyonlu sızdırmazlığı da destekler. Kapak malzemesinin folyoda oluşan ısıya dayanabildiğinden emin olun. Bazı plastikler sızdırmazlık sıcaklıklarında yumuşar veya deforme olur. Her zaman astar numuneleri isteyin ve gerçek ürününüzle bir deneme yapın.
Kapak türlerinin ayrıntılı bir dökümü için, bkz. farmasötik şişeler için alüminyum kapaklara ilişkin eksiksiz kılavuz .
Kalite Kontrol ve Mevzuat Beklentileri
Farmasötik ambalajlar sıkı düzenlemelere tabidir. Amerika Birleşik Devletleri'nde Gıda ve İlaç İdaresi, steril ürünler için kap kapağının bütünlüğünü beklemektedir. Avrupa'da İyi Üretim Uygulamaları kılavuzlarının Ek 1'i steril üretimi kapsamaktadır. Her iki çerçeve de mühürleme sürecinin belgelenmiş doğrulanmasını gerektirir. Bu, indüksiyonlu kapatıcının kurulumu, çalıştırılması ve izlenmesi için yazılı prosedürler anlamına gelir.
Kapak tedarikçisi de bir rol oynuyor. Kapaklar kontrollü bir ortamda üretilmelidir. Jiangsu Changjiang Lids Co., Ltd., C artı A sınıfı temiz odalar işletmektedir ve GMP ve ISO 9001 gerekliliklerini takip etmektedir. Şirket, yıllık 3 milyar alüminyum kapak ve 800 milyon polipropilen kapak kapasitesiyle alüminyum kapak, alüminyum-plastik kapak ve Euro PP kapak üretmektedir. Bu yetenekler, ilaç alıcılarının ihtiyaç duyduğu temizlik ve izlenebilirlik düzeyini destekler.
Bir kapak tedarikçisini denetlerken her parti için analiz sertifikaları isteyin. Astar malzemesinin USP Sınıf VI veya eşdeğer biyouyumluluk standartlarını karşıladığını doğrulayın. Tedarikçinin, indüksiyon contasını sizin özel kabınızla doğrulayıp doğrulamadığını kontrol edin. Genel bir mühür doğrulaması yeterli değildir. Konteyner kaplaması, kapak torku ve hat hızının tümü sonucu değiştirir.
Tedarik Konuları ve Risk Azaltma
İndüksiyonlu sızdırmazlık için kapak satın almak basit bir fiyat karşılaştırması değildir. Daha düşük maliyetli bir üst sınır, birim başına bir sentten bile tasarruf sağlayabilir, ancak başarısız bir mühür, reddedilen partilerde binlerce dolara mal olabilir. Sipariş vermeden önce bu faktörleri göz önünde bulundurun.
- Astar örnekleri isteyin ve üç farklı tork ayarında hat denemesi yapın.
- Kap kaplamanız için önerilen indüksiyon yalıtım penceresini isteyin.
- Hem kapaklar hem de astarlar için minimum sipariş miktarını ve teslim süresini onaylayın.
- Tedarikçinin kapak rengi, logo veya astar türü için OEM özelleştirmesi sunup sunmadığını kontrol edin.
- Tedarikçinin temiz oda sınıflandırmasını ve kalite sertifikalarını inceleyin.
- Simüle edilmiş taşıma ve hızlandırılmış eskitme sonrasında contayı test edin.
Depolama da önemlidir. Kapaklar ve astarlar kullanıma kadar kapalı torbalarda kalmalıdır. Nem balmumu ve polimer katmanlarını etkileyebilir. Astarın üzerindeki toz düzgün bir yapışmayı önler. Doldurma hattının yakınında kontrollü bir hazırlama alanı oluşturun ve operatörleri kapaklara temiz eldivenlerle dokunma konusunda eğitin.
Ekibimizle iletişime geçin Sızdırmazlık gereksinimlerinizi görüşmek ve numune istemek için. Dolum hattınız ve ürününüz için doğru kapağı ve astarı eşleştirmenize yardımcı olabiliriz.
Isı indüksiyonlu sızdırmazlık tek bir bileşen değil, bir sistemdir. Sızdırmazlık başlığı, kapak, astar, kap ve dolum hattının tümü birbiriyle etkileşim halindedir. Yanlış torka sahip mükemmel bir kapak sızıntı yapacaktır. Yanlış astarla mükemmel bir tork, kömürleşmeye veya bağlanmanın başarısız olmasına neden olur. Doğrulanmış bir parametre penceresiyle başlayın, her partiyi test edin ve farmasötik gereksinimleri anlayan bir tedarikçiden kapaklar seçin. Bu yaklaşım ürününüzü, hastalarınızı ve üretim programınızı korur.
Haberler
-
Dolu bir oral süspansiyon şişesi hattan çıkıyor, kapak müşteri tarafından bükülüyor ve folyo disk şişenin kenarı yerine kapağın içinde sıkışıp kalıyor. Mühür yok, kurcalanma ...
READ MORE -
Bir aşı şişesi dolum hattından çıkıyor, kamyonla seyahat ediyor ve omzunda ince bir sıvı tabakasıyla geliyor. Kapak sıkı, ancak iç conta asla bağlanmamış. Isı indüksiyonlu ka...
READ MORE -
Dakikada 200 şişe çalıştıran dolum hattı aniden duruyor. Son partideki her kapağın gevşek bir folyo astarı vardır ve sızıntı testi başarısız olur. Suçlu nadiren başlığın kend...
READ MORE -
Doldurulmuş bir HDPE şişesi, dolum hattından spesifikasyona göre torklanmış bir kapakla çıkar. İndüksiyonlu kapatma makinesinin altından geçer ve saniyeler sonra kapağın için...
READ MORE
İlgili ürünler
-

İnfüzyon ve solüsyon şişeleri için tasarlanmış standart bir çekme halkalı polipropilen kapak. Bu kurcalanmaya karşı korumalı çözüm, güvenilir kapatmayı sağlar ve sıkı farmasötik kalite sistemleri a...
Daha Fazlasını Görüntüle -

İnfüzyon ve solüsyon şişeleri için tasarlanmış standartlaştırılmış çift portlu polipropilen kapak. Bu entegre çözüm, güvenilir kapatma sağlar ve katı farmasötik kalite sistemleri altında üretilen k...
Daha Fazlasını Görüntüle -

Tehlikeli olmayan ve yarı tehlikeli sıvıların güvenli bir şekilde taşınması ve taşınması için tasarlanmış dayanıklı ve taşınabilir bir sıvı depolama çözümü. Endüstriyel ve klinik ortamlarda güvenli...
Daha Fazlasını Görüntüle -

Kontakt lenslerin saklanması için tasarlanmış koruyucu ve steril bir paketleme çözümü. Entegre folyo contalı polipropilen (PP) kap, ürün bütünlüğünü, nem tutmayı ve lensin kirlenmeden korunmasını s...
Daha Fazlasını Görüntüle -

İnfüzyon kaplarını klinik ve bakım ortamlarında güvenli bir şekilde tutmak için tasarlanmış güvenli ve düşük profilli bir destek çözümü. Düz tasarımı, sabit duvara monte süspansiyon ve intravenöz t...
Daha Fazlasını Görüntüle -

Klinik ve bakım ortamlarında infüzyon kaplarını güvenli bir şekilde tutmak için tasarlanmış güvenli ve ergonomik bir destek çözümü. Entegre saplı raket tasarımı, stabil, taşınabilir süspansiyon ve ...
Daha Fazlasını Görüntüle
-
İletişime Geçin
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Yolu, Youfang Endüstri Parkı, Yangzhong Şehri, Zhenjiang, Jiangsu, Çin
Bu web sitesinde sağlanan bilgilerin yalnızca Çin Halk Cumhuriyeti dışındaki ülkelerde ve yargı bölgelerinde kullanılması amaçlanmıştır.
-
Ürün
Alüminyum-Plastik Kapaklar Alüminyum Kapaklar Euro PP Kapaklar Folyo Mühürlü Kontakt Lensler için PP Kaplar İnfüzyon Şişesi İçin Plastik Askı Plastik Bidon -
WhatsApp
Chris

-
WeChat
Lilian

Telif hakkı © 2025 Jiangsu Changjiang Lids Co., Ltd. Tüm Hakları Saklıdır.
OEM İlaç Ambalaj Üreticisi
Farmasötik Kapak Tedarikçisi
